Fertigung
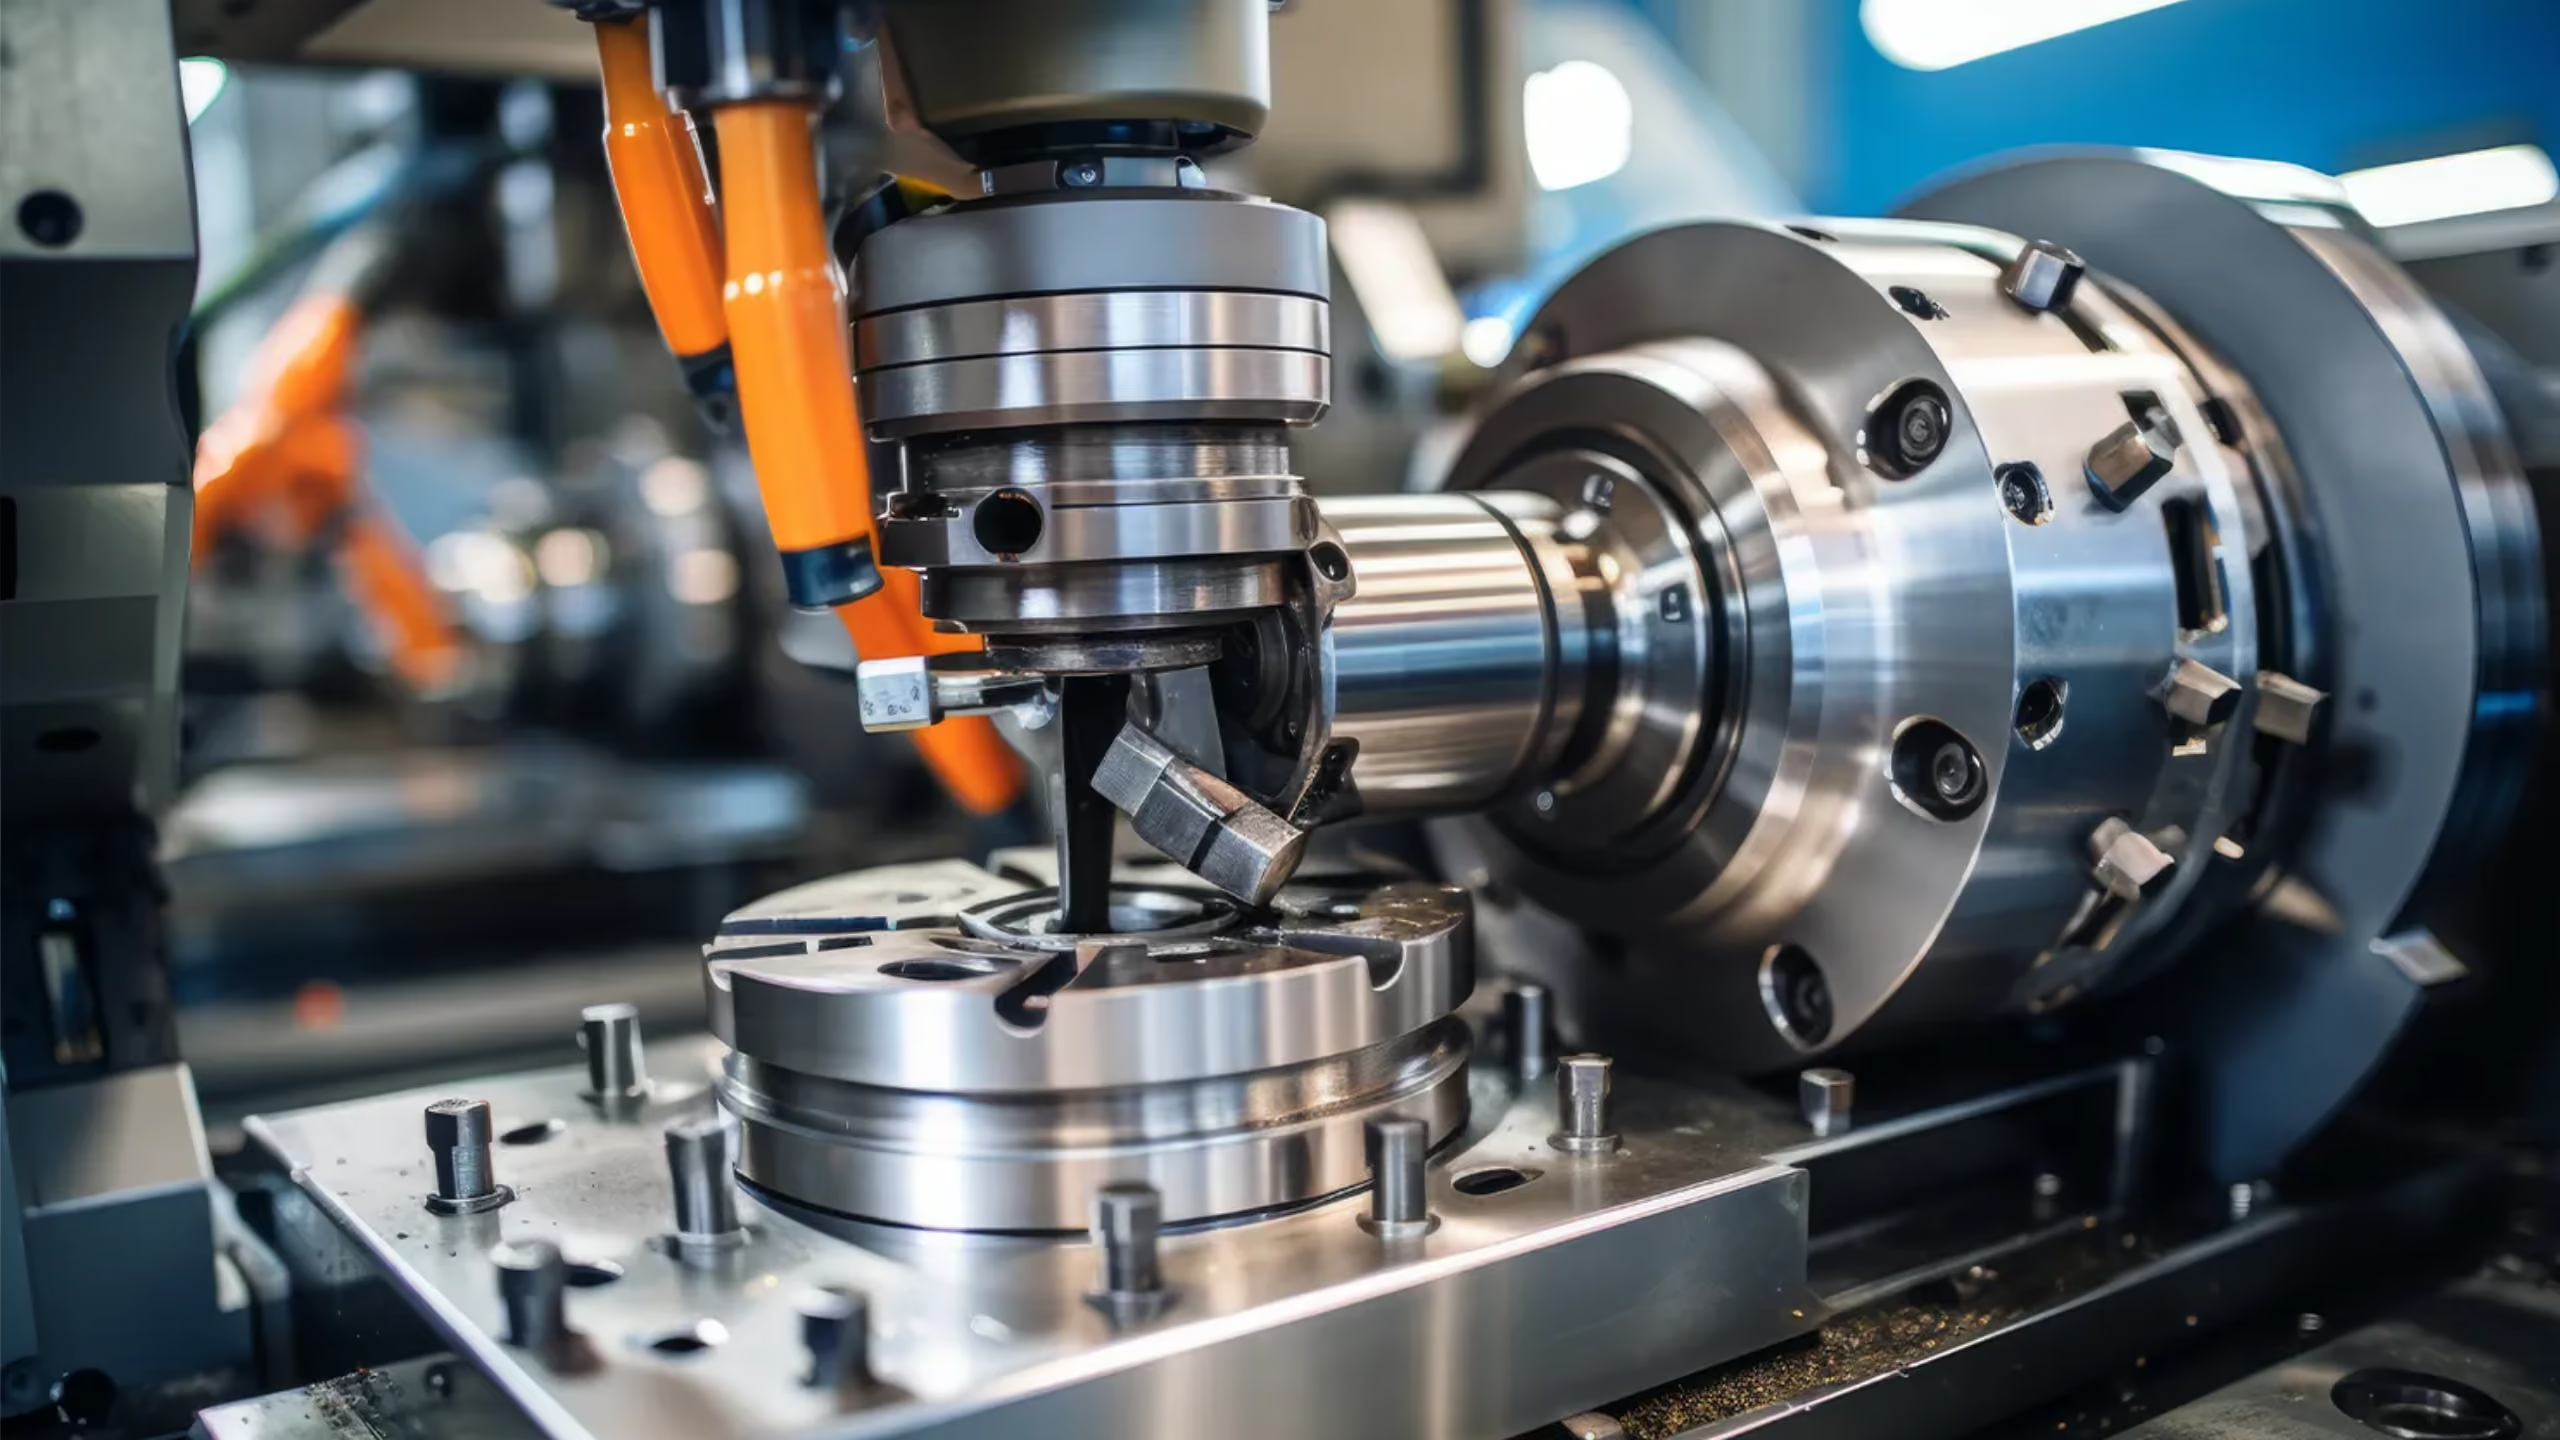
Drehen, Fräsen, Kaltumformen: die Vielfalt an Herstellverfahren
Geometrie, Werkstoff, Stückzahl und Anwendung entscheiden, welches Fertigungsverfahren Ihr Bauteil maßhaltig und bezahlbar macht. Das passende Partnerwerk wählen wir. Warmformteile gehören weiterhin zu unserem Lieferprogramm. Senden Sie uns Ihre Anfrage zu Ihrem Bauteil.
Auswahl statt Katalog
Acht Verfahren, ein Bauteil.
Die Auswahl welches Verfahren kann einen wesentlichen Unterschied ausmachen, hier an einem Beispiel veranschaulicht:
Ein Bolzen in 50.000 Stück entsteht anders als derselbe Bolzen in 50 Stück. Die Menge bestimmt den Weg.
Vor jedem Angebot steht dieselbe Prüfung: Geometrie, Werkstoff, Stückzahl, Anwendung. Daraus ergibt sich, ob gedreht, gefräst oder kaltumgeformt wird, was danach dazukommt und welches Partnerwerk das kann. Teile aus Blech, gestanzt, gelasert oder gebogen in unseren Partnerwerken, finden Sie unter Sonderteile.
Entscheidungsweg
Vier Angaben genügen,
Geometrie
Was die Form des Bauteils vorgibt.
Werkstoff
Ob der Werkstoff kalt umformbar ist.
Stückzahl
Wie viele Bauteile im Jahr anfallen.
Anwendung
Was das Bauteil später aushalten muss.
AUSWAHLVERFAHREN
Wählen Sie Ihre Angaben
Sobald Geometrie, Werkstoff, Stückzahl und Anwendung gewählt sind, steht hier ein erster Fertigungsweg für Ihr Bauteil. Verbindlich wird er nach der technischen Prüfung Ihrer Zeichnung.
Verfahren im Einzelnen
Acht Verfahren, acht Schwellen,
Drehen
Das Bauteil dreht sich, das Werkzeug steht. Für runde Geometrien mit engen Toleranzen ist das der kürzeste Weg von der Zeichnung zum ersten Muster.
Fräsen
Das Werkzeug dreht sich, das Bauteil steht. Flächen, Taschen und Querbohrungen entstehen dort, wo eine Drehmaschine allein nicht mehr weiterkommt.
Kaltumformung
Kaltumformen und Kaltfließpressen formen den Draht ohne Wärme. Der Faserverlauf bleibt erhalten, es fällt kein Span an, in Serie sinkt der Stückpreis.
Gewinderollen
Das Gewinde wird eingedrückt, nicht geschnitten. Die Flanken werden verfestigt, die Oberfläche bleibt glatt, und der Werkstoff bleibt vollständig.
Weitere Bearbeitung
Bohren, Schleifen, Entgraten, Prägen. Was nach dem Hauptverfahren noch fehlt, wird in einem zweiten Schritt ergänzt, bevor das Bauteil weitergeht.
Wärmebehandlung
Härten, Anlassen, Vergüten, Einsatzhärten. Erst hier entsteht die Festigkeitsklasse, die auf der Zeichnung steht, und sie wird danach belegt.
Oberflächenbehandlung
Zink-Nickel, Zinklamelle, Brünieren, Passivieren. Die Oberfläche entscheidet über Korrosionsschutz, Aussehen und das Reibverhalten im Gewinde.
Funktionale Beschichtung
Klemmende Sicherung, Dichtung, Gleitschicht. Die Zusatzfunktion sitzt direkt auf dem Bauteil und muss bei Ihnen nicht eigens montiert werden.
Gewindefertigung
Gewinderollen statt schneiden,
Dauerfestigkeit im Versuch gegenüber geschnitten
+84 %
Oberflächenrauheit in der Flanke
Rz 2 bis 4
Werkstoffverlust im Gewinde
kein Span
Wirtschaftlich ab Stückzahl
2.000
Gewindebereich im Programm
M2 bis M30
Der Span trennt die Faser. Die Flanke wird rauer, und am Gewindegrund, wo die Faser endet, beginnt später der Riss.
Der Werkstoff wird verdrängt statt entfernt. Die Faser folgt der Flanke, und der Gewindegrund wird härter und glatter.
Die Kette an einem Bauteil
Die Reihenfolge entscheidet,
Fertigungsgerecht optimieren.
Optimierungspotenziale erkennen bevor Kosten entstehen. Nicht jede enge Toleranz ist technisch notwendig.
Nicht jeder vorgegebene Werkstoff ist für das Bauteil oder das gewählte Fertigungsverfahren die wirtschaftlichste Lösung. Gerade bei größeren Stückzahlen können bereits kleine Anpassungen an der Konstruktion, Bemaßung oder Werkstoffauswahl erhebliche Einsparpotenziale schaffen.
Nutzen Sie unsere Expertise und lassen Sie Ihre Zeichnung auf Optimierungspotenziale prüfen. Unsere Ansprechpartner vor Ort analysieren Ihre Anforderungen gemeinsam mit den Technikern unserer spezialisierten Fertigungswerke.

Das Werk folgt Ihrem Bauteil.
Gefertigt wird im passenden Produktionswerk, das für das Verfahren eingerichtet ist, in Deutschland, Europa oder im asiatischen Raum. Welches Werk passt, entscheidet Ihr Bauteil und Ihre Anforderungen.
Geprüft wird bei uns im Haus, den Bestand halten wir in Deutschland, hier am Standort in Velbert! Ihr Ansprechpartner bleibt derselbe, egal aus welchem Werk das Bauteil kommt.
Fragen
Fragen zur Verfahrenswahl.
01
Welches Verfahren passt zu unserem Bauteil?
Das Fertigungsverfahren richtet sich nach Geometrie, Werkstoff, Stückzahl und Anwendung des Bauteils. Welches Fertigungsverfahren für Schrauben passt, hängt deshalb auch an der Menge: kleine Lose oft gedreht, große kaltumgeformt. Häufig ist es eine Kombination.
02
Ab welcher Stückzahl lohnt Kaltumformung?
Sobald sich das Umformwerkzeug über die Menge bezahlt macht. Bis dahin ist Drehen oft günstiger, weil kein Werkzeug gebaut wird. Wo die Stückzahlschwelle für Ihre Kaltumformteile liegt, hängt an Geometrie und Werkstoff. Wir vergleichen beide Wege vor dem Angebot.
03
Sind gerollte Gewinde fester als geschnittene?
Vor allem unter wechselnder Last. Beim Gewinderollen bleibt der Faserverlauf durchgehend, und der Gewindegrund wird härter. In einer Versuchsreihe von Ecoroll lag die Dauerfestigkeit gerollt bei 121,0 MPa, geschnitten bei 65,7 MPa. Das Rollwerkzeug rechnet sich in der Serie.
04
Lassen sich mehrere Verfahren kombinieren?
Ja, oft ist das der wirtschaftliche Weg: Kaltumformung für den Stückpreis, Zerspanung für die Form. Danach folgen Gewinderollen, Wärmebehandlung auf 8.8 bis 12.9 und die Oberfläche, bei Schrauben etwa Zink-Nickel oder eine Zinklamellenbeschichtung.
05
Übernehmen Sie auch reine Lohnfertigung?
Nicht als einzelnen Arbeitsgang. Wer Lohnfertigung im Maschinenbau oder in der Metallbearbeitung sucht, vergibt meist Arbeitsgänge, etwa CNC-Lohnfertigung für Drehteile oder Gewinderollen. Bei uns vergeben Sie das Bauteil: Wir wählen Verfahren und Partnerwerk und liefern geprüft.